En los procesos de recubrimiento electrolítico, la calidad del resultado final depende en gran medida de un componente que muchas veces pasa desapercibido: el ánodo. Elegir el ánodo industrial adecuado impacta directamente en la uniformidad del recubrimiento, la eficiencia energética del proceso y la vida útil del baño de trabajo.
A continuación te explicamos qué son los ánodos industriales, cómo funcionan y qué tipo conviene según tu proceso.
¿Qué es un ánodo industrial?
Un ánodo es el electrodo positivo dentro de una celda electrolítica. En procesos como la galvanoplastia y el anodizado, la corriente eléctrica fluye del ánodo hacia la pieza que actúa como cátodo, a través de una solución conductora llamada electrolito.
Dependiendo del proceso, el ánodo puede cumplir dos funciones muy distintas:
- Aportar iones metálicos que se depositarán sobre la pieza (galvanoplastia).
- Simplemente cerrar el circuito eléctrico sin disolverse (anodizado y algunos procesos con ánodos inertes).
¿Cómo funcionan los ánodos en galvanoplastia y anodizado?
En galvanoplastia
El ánodo suele estar hecho del mismo metal que se desea depositar (cobre, níquel, zinc, estaño, entre otros). Al aplicar corriente, el ánodo se disuelve progresivamente y libera iones metálicos que viajan a través del electrolito hasta depositarse sobre la pieza (cátodo), reponiendo así la concentración metálica del baño.
En anodizado
El proceso se invierte: la propia pieza (generalmente de aluminio) actúa como ánodo, y sobre su superficie se forma una capa de óxido controlada. El cátodo suele ser un material inerte, como plomo o acero inoxidable, y el electrolito habitual es ácido sulfúrico.
Tipos de ánodos industriales
Ánodos solubles (activos)
Se disuelven durante el proceso, reponiendo el metal del baño. Son comunes en galvanoplastia de cobre, níquel, zinc y estaño. Requieren monitoreo constante de su desgaste y, en muchos casos, uso de bolsas anódicas para evitar que partículas sólidas contaminen el baño.
Ánodos insolubles (inertes)
No se disuelven; solo conducen la corriente. Se fabrican con materiales como titanio platinizado, plomo, grafito u óxidos mixtos de metal (MMO). Se usan cuando el metal debe reponerse por otra vía (sales metálicas) o en procesos como el anodizado y ciertos tratamientos de superficie especializados.
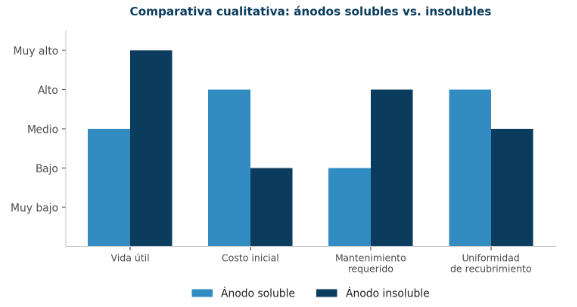
Ánodos solubles vs. insolubles: comparativa rápida
| Criterio | Ánodo soluble | Ánodo insoluble |
|---|---|---|
| Reposición de metal | Sí, automática | No, requiere sales metálicas |
| Vida útil | Limitada (se consume) | Larga duración |
| Costo inicial | Generalmente menor | Generalmente mayor |
| Mantenimiento | Frecuente (desgaste, bolsas anódicas) | Menor, más estable |
| Procesos típicos | Cobreado, niquelado, zincado, estañado | Anodizado, cromado duro, algunos procesos especiales |
Materiales más utilizados para fabricar ánodos
| Material | Tipo | Uso típico |
|---|---|---|
| Cobre electrolítico | Soluble | Cobreado decorativo y técnico |
| Níquel | Soluble | Niquelado brillante y de ingeniería |
| Zinc | Soluble | Zincado como protección anticorrosiva |
| Estaño | Soluble | Estañado para soldabilidad y protección |
| Titanio platinizado | Insoluble | Cromado, procesos de alta exigencia |
| Plomo / aleaciones de plomo | Insoluble | Anodizado, cromado duro |
| Grafito | Insoluble | Procesos diversos de baja/media corriente |
Factores que afectan el desempeño de un ánodo
- Pureza del metal: impurezas generan defectos y lodos en el baño.
- Forma y área superficial: determinan la distribución de corriente.
- Distancia al cátodo: afecta la uniformidad del recubrimiento.
- Densidad de corriente aplicada: debe ajustarse al tipo y tamaño del ánodo.
- Mantenimiento periódico: limpieza, revisión de bolsas anódicas y reemplazo oportuno.
Buenas prácticas para prolongar la vida útil de los ánodos
- Verificar periódicamente el nivel de desgaste y reponer antes de que afecte la calidad del recubrimiento.
- Usar bolsas anódicas de la porosidad adecuada para evitar contaminación del baño.
- Mantener una relación de área ánodo-cátodo balanceada según recomendación del proveedor químico.
- Controlar parámetros del baño (temperatura, pH, concentración) que también inciden en el desempeño del ánodo.
Conoce más en Surface Finishing México
Elegir el ánodo correcto —y al proveedor adecuado— marca una diferencia real en la calidad y el costo de tus procesos de recubrimiento. En Surface Finishing México podrás conocer de cerca a fabricantes y proveedores de ánodos, químicos y equipos para galvanoplastia y anodizado, además de intercambiar experiencias con otros profesionales del sector.
Si tu empresa forma parte de la cadena de valor de los acabados superficiales, te invitamos a considerar integrarte a la AMAS y también a ser parte de la novena edición de Surface Finishing México, el ÚNICO evento especializado y el más importante de acabados y recubrimientos superficiales industriales en México, el 24 y 25 de noviembre en el club de Industriales de Querétaro. Contáctanos para obtener más información.